




动力电池包 AB 胶工艺,最容易踩哪些坑?
发表时间:2026-11-16 11:08:18浏览量:1375
拆开一个动力电池包,最不起眼的往往是一层胶。它很少被写进整车参数表,却同时承担着导热、粘接、密封和缓冲四件事。
用胶量的跨度,也比直觉大得多:给单颗电芯涂胶,单次用量可能只有 0.5g;给模组涂布导热胶,单次用量可达 1000g——中间隔着三个数量级。
但真正让工艺工程师头疼的,从来不是"打多少胶",而是 A、B 两种胶能否按既定配比、无气泡地均匀混合。这篇文章不聊胶水型号,只把双组份涂胶里最容易出问题的几个环节讲清楚。
一、双组份胶,和"挤一支胶"不是一回事
单组份胶出厂时配方已经调配完成,依靠湿气、加热或紫外光触发固化,设备只需要一路供料。
双组份(AB 胶)则完全不同:A 组份树脂与 B 组份固化剂分开存储时性质稳定,一旦汇合就会启动交联反应,最终形成具备绝缘、导热、密封、防震性能的胶层。核心难点就在现场混合——设备需要同时管控两路物料,守住三个关键点:配比准确、混合均匀、混合后在适用期内完成施胶。
从两种胶接触的那一刻起,工艺窗口就开始倒计时。这也是双组份涂胶设备和单组份设备的本质区别:它不是一台更贵的点胶机,而是一套包含独立双路供料、精密计量单元、配比闭环控制和混合阀的完整系统,控制逻辑完全不同。
二、最容易出问题的四个变量
1. 配比漂移
A、B 组份一旦偏离配方比例,轻则局部发粘、固化不完全,重则胶层脆裂、反应放热异常。这类问题往往是整批次异常,无法靠单点补胶解决。现场排查时,请优先核查配比,而不是先判定胶水批次有问题。
2. 气泡
气泡的来源远比想象中多:混合过程卷入空气、灌注速度过快、基材表面有孔隙、胶料本身脱泡不充分。导热胶填料含量高、粘度大,气泡一旦残留在胶层内部,导热通路就会被打断,无法形成连续导热界面。所以双组份产线普遍采用真空脱泡 + 缓慢搅拌 + 控速出胶的组合方案——这不是额外优化,是工艺刚需。
3. 温度和沉降
温度偏低,胶料粘度上升,流平性变差;温度偏高,适用期大幅缩短,还没涂完就提前反应。还有一个容易被忽略的风险:沉降。高填料胶静置一段时间后会分层,上下层物料组分不一致,所以搅拌必须和温控同步管控。PU 类材料还要留意接触空气后结晶——结晶会直接堵阀。
4. 混合与清洗
行业主流方案是静态混合管:无运动部件、故障率低、混合效果稳定。短板是它属于耗材,管内残留的胶固化后会堵管,换班、换料、停机时都要按规范清洗或更换。很多产线的生产准备时长,其实都消耗在这一步。
三、把变量拆成模块:一套系统该管什么
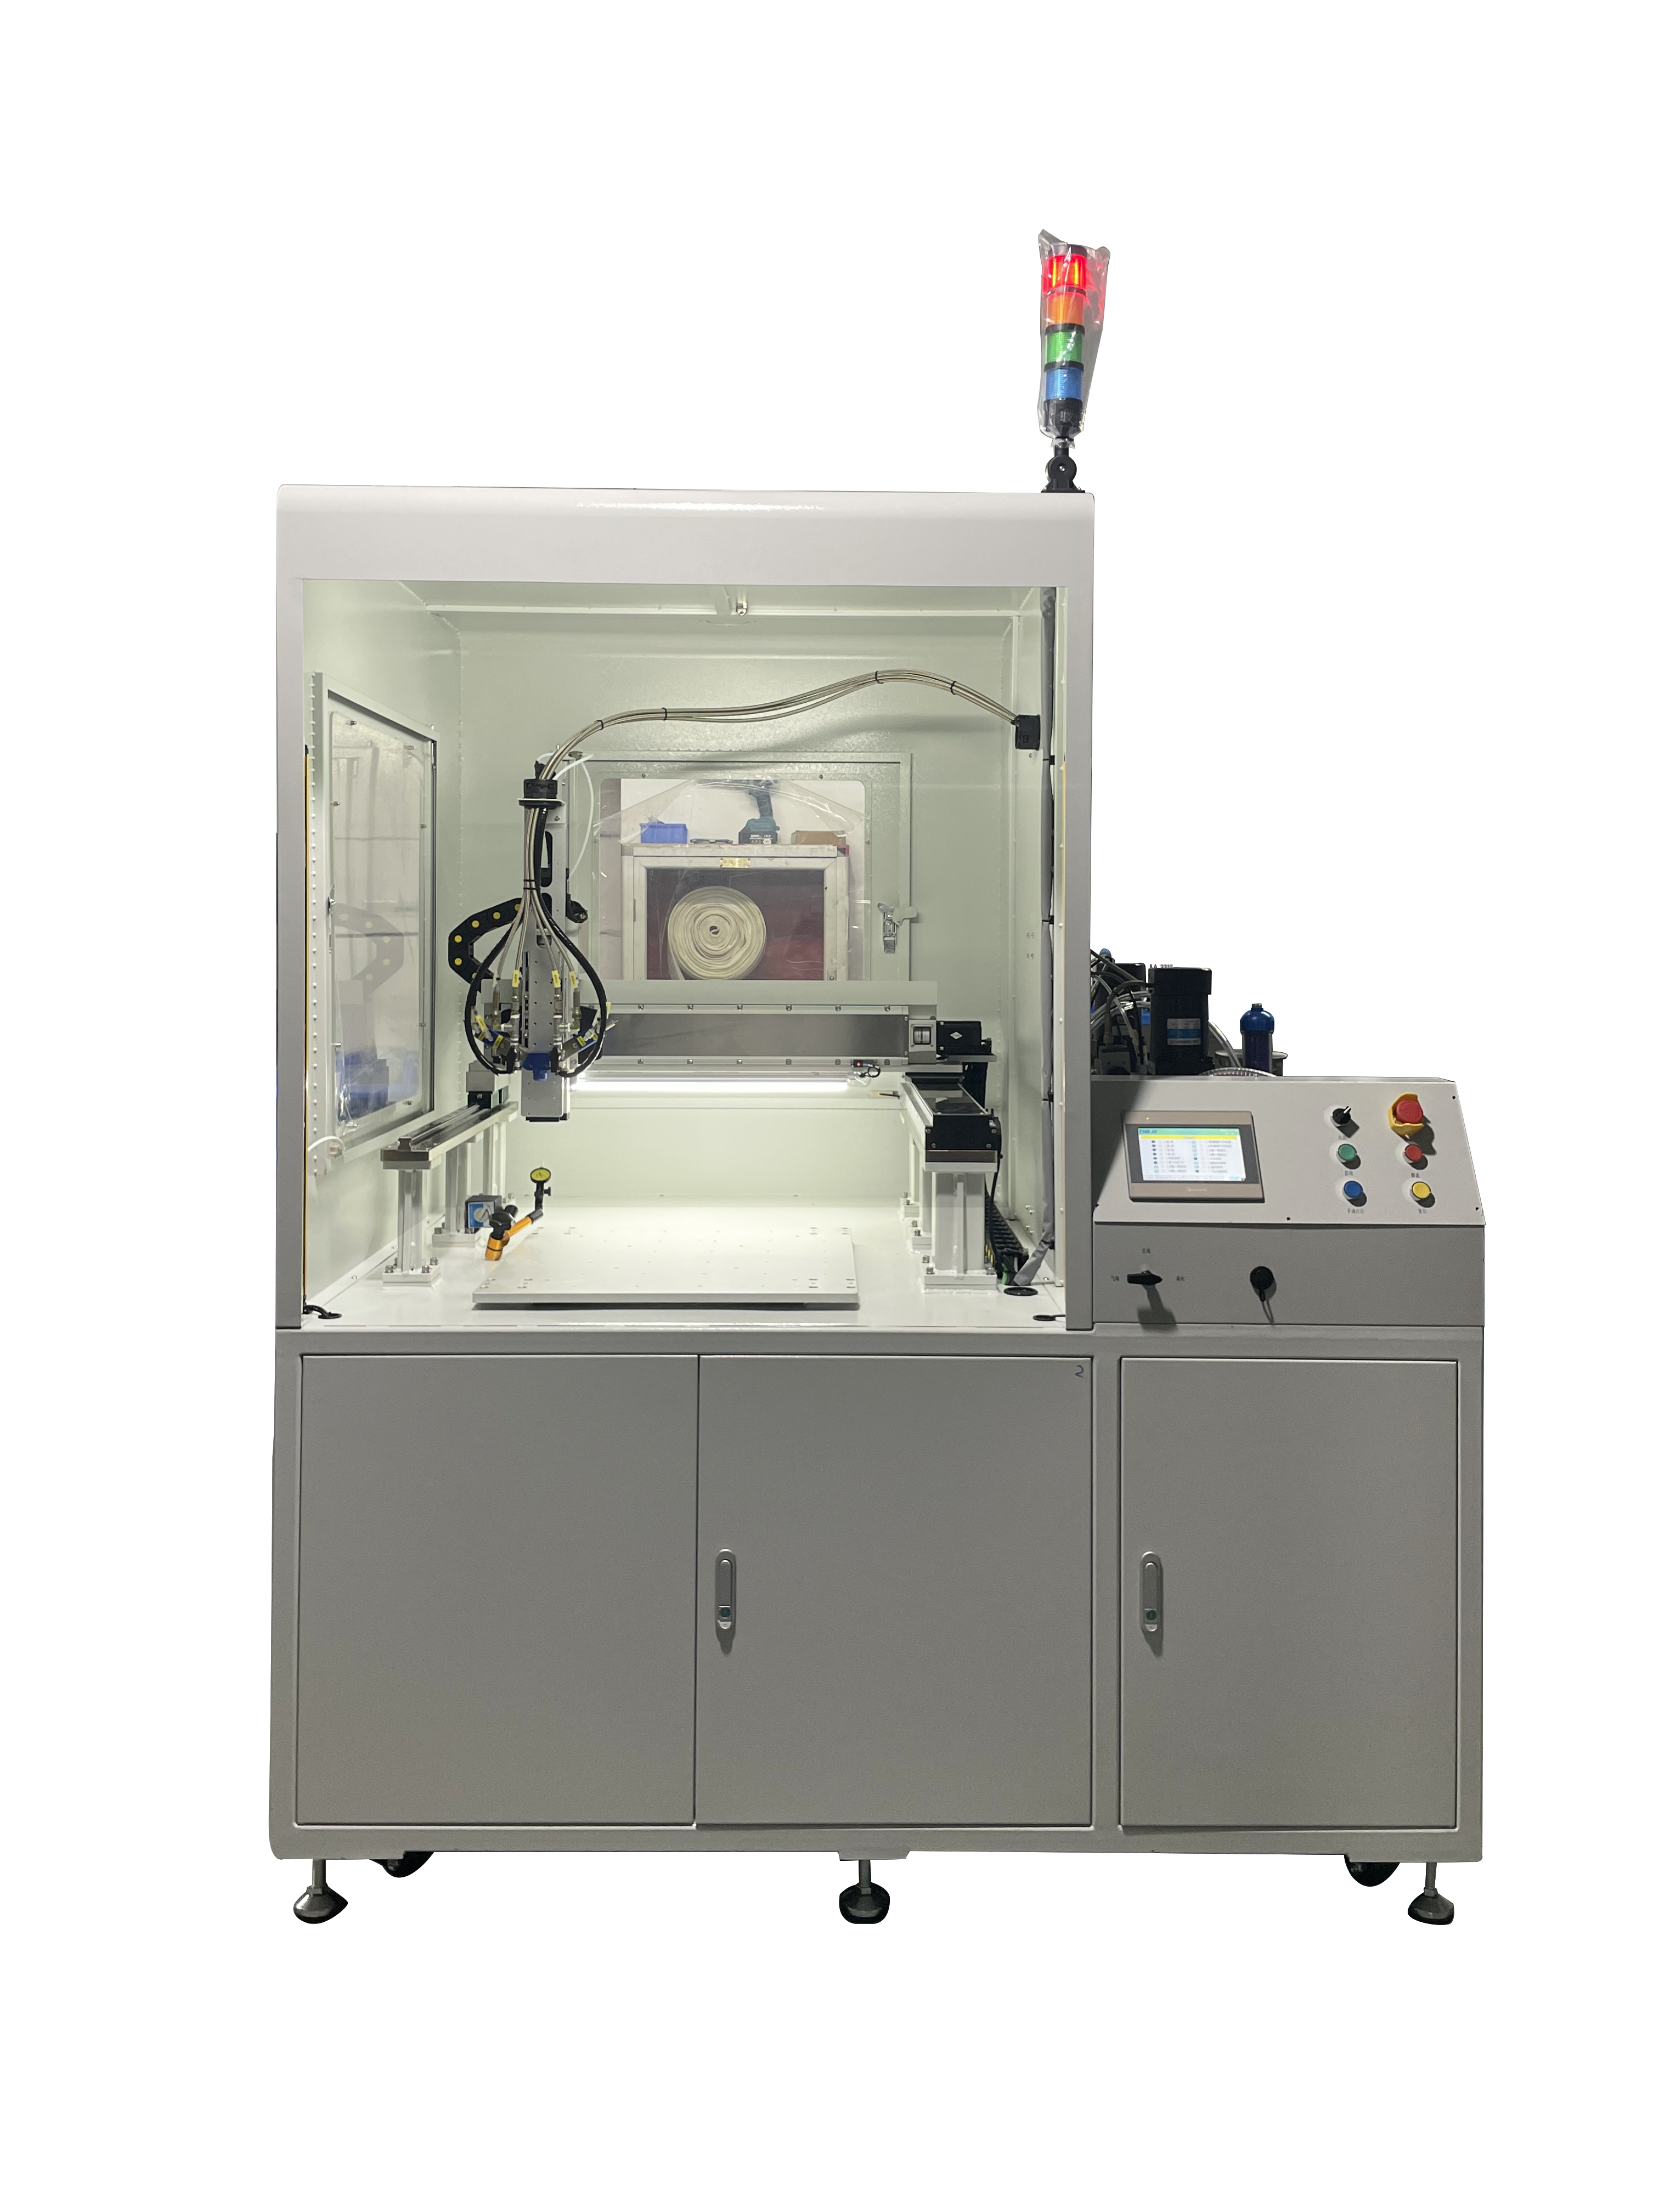
理解了原理,再看工程落地。在实锐科技的双组份涂胶、电芯/PACK 涂胶解决方案中,上述四个变量被拆解成独立功能模块逐一管控:
- 上料:
中高粘度胶采用压盘泵(5gal / 20L 桶)供料,或隔膜泵搭配压力罐,把胶桶与外界空气隔离;配置液位监测与低液位预警。 - 处理:
脱泡、搅拌防沉降,可选配加热模块并实时显示温度;备料结构支持换料不停机。 - 计量:
按工况选用螺杆泵、活塞泵或齿轮泵。一个关键细节——流量监控优先选齿轮流量计;胶料密度大于 1.5g/cm³ 时切换螺杆流量计。填料含量越高,计量方案就要同步调整。 - 混合:
静态混合管,易清洗、备件更换便捷。 - 并行输送:
一路支路维护时,另一路持续供料,产线不停线。
量级决定配置,下面三组工况对比可以直观体现:
涂胶量越大、胶料粘度越高,单条支路能带的工位数量反而越少。这不是设备档次高低的问题,而是流体特性带来的硬性约束:流量提上去之后,计量精度、混合均匀性、胶料适用期都要重新核算匹配。
四、现场异常,按这个顺序排查
产线出现不固化、发粘、气泡、开裂等问题时,可以按这个顺序排查,比直接换胶水更快定位根因:
配比 → 混合 → 温度 → 基面 → 胶层
同时做好留样,记录胶水批次、实际配比、环境温湿度、混合管更换时间。不少现场被初步判定为"材料问题"的异常,溯源之后发现,其实是设备运维、换料、停机流程没有规范记录。
选设备时,不要只盯出胶精度这一项参数,建议重点确认三个问题:换料是否需要停机?胶料密度较高时流量计如何选型?混合管更换周期是多久?这三个问题的答案,往往比参数表更贴近现场的真实节拍。
